

Paslanmaz Çelik Ekipmanlarda Yüzey Temizliği ve Kimyasal Seçimi
- Blog
- Paslanmaz Çelik Ekipmanlarda Yüzey Temizliği ve Kimyasal Seçimi
Paslanmaz Çelik Ekipmanlarda Yüzey Temizliği ve Kimyasal Seçimi
İçindekiler
- Paslanmaz Yüzeyin Korunması Neden Önemlidir?
- Kirlilik Türleri: Yağ, Protein, Kalsiyum ve Demir
- Mekanik Temizlik ile Kimyasal Temizlik Arasındaki Fark
- Temizlik Kimyasalı Seçim Kriterleri
- Klorür ve Asit Kullanımında Dikkat Edilecekler
- Durulama ve Kurutma Adımları
- Temizlik Sıklığının Belirlenmesi
- Yüzey Kontrolü ve Pasif Tabakanın Korunması
- Temizlik Kayıtları ve Prosedür
- Sonuç
Paslanmaz çelik, korozyon direnci sayesinde gıda, ilaç ve kimya tesislerinde yaygın olarak kullanılır. Ancak bu direnç, yüzeyin temiz tutulmasına bağlıdır. Yüzeyde biriken kirlilik, korozyonu başlatabilecek bir ortam yaratır ve yanlış kimyasal seçimi yüzeye zarar verebilir.
Paslanmaz Yüzeyin Korunması Neden Önemlidir?
Paslanmaz çeliğin koruyucu yüzeyi, krom içeren pasif bir oksit tabakasından oluşur. Bu tabaka kendini yenileyebilir, ancak yüzeyde biriken kirlilik ve yabancı maddeler tabakanın oluşumunu engelleyebilir. Temizlik, bu nedenle korozyon kontrolünün ayrılmaz parçasıdır.
Düzensiz temizlik, ilk belirtisi görülmeden ilerleyen yerel korozyona yol açabilir. Bu durum, özellikle kaynak dikişleri ve ölü bölgelerde daha belirgindir.
Paslanmaz çelik, korozyon direnci sayesinde gıda, ilaç ve kimya tesislerinde yaygın olarak kullanılır. Ancak bu direnç, yüzeyin temiz tutulmasına bağlıdır. Yüzeyde biriken kirlilik, korozyonu başlatabilecek bir ortam yaratır ve yanlış kimyasal seçimi yüzeye zarar verebilir.
Paslanmaz çeliğin koruyucu yüzeyi, krom içeren pasif bir oksit tabakasından oluşur. Bu tabaka kendini yenileyebilir, ancak yüzeyde biriken kirlilik ve yabancı maddeler tabakanın oluşumunu engelleyebilir. Temizlik, bu nedenle korozyon kontrolünün ayrılmaz parçasıdır ve ihmal edildiğinde etkisi uzun sürede ortaya çıkar.
Kirlilik Türleri: Yağ, Protein, Kalsiyum ve Demir
Yüzeyde bulunan kirlilik türü, temizlik yöntemini belirler. Yağ ve yağlı kalıntılar çoğunlukla alkalin temizleyicilerle giderilir. Protein içeren kalıntılar, sıcak ve alkalin çözeltilerle daha etkili temizlenir. Kalsiyum ve mineral birikimi ise asidik temizleyicilere ihtiyaç duyabilir.
Yüzeye bulaşan demir partikülleri, yanlış temizlik ile renk değişimi ve korozyon başlangıcı oluşturabilir. Bu tür kirlilik için kimyasal seçimi, malzeme üreticisinin önerileri ile uyumlu olmalıdır.
Yüzeyde bulunan kirlilik türü, temizlik yöntemini belirler. Yağ ve yağlı kalıntılar çoğunlukla alkalin temizleyicilerle giderilir. Protein içeren kalıntılar, sıcak ve alkalin çözeltilerle daha etkili temizlenir. Kalsiyum ve mineral birikimi ise asidik temizleyicilere ihtiyaç duyabilir.
Yüzeye bulaşan demir partikülleri, yanlış temizlik ile renk değişimi ve korozyon başlangıcı oluşturabilir. Bu tür kirlilik için kimyasal seçimi, malzeme üreticisinin önerileri ile uyumlu olmalıdır. Kirliliğin türü belirlenmeden yapılan bir temizlik, sorunu çözmek yerine yeni bir sorun yaratabilir.
Demir kirliliğinin en yaygın kaynağı, yüzeye yakın çalışan kesme ve taşlama aletleridir. Karbon çelik ile yapılan bir işlemin talaşı paslanmaz yüzeye yapışırsa, bu talaş ayrı bir korozyon odağı oluşturur. Bu nedenle paslanmaz ve karbon çelik işlemleri aynı çalışma alanında yapılıyorsa, aletlerin ayrı tutulması önerilir.
Mekanik Temizlik ile Kimyasal Temizlik Arasındaki Fark
Mekanik temizlik, fırça, süngerek ya da yüksek basınçlı su ile yapılır. Yüzeye zarar vermeden kaba kirliliği uzaklaştırmak için uygundur. Ancak yapışkan ve tabakalaşmış kalıntılarda yetersiz kalabilir.
Kimyasal temizlik, kalıntıyı çözerek ya da gevşeterek uzaklaştırır. Doğru konsantrasyon, sıcaklık ve süre ile uygulandığında, mekanik yönteme göre daha homojen sonuç verir. Her iki yöntem de yüzey malzemesine uygun seçilmelidir.
Mekanik temizlik; fırça, sünger ya da yüksek basınçlı su ile yapılır. Yüzeye zarar vermeden kaba kirliliği uzaklaştırmak için uygundur. Ancak yapışkan ve tabakalaşmış kalıntılarda yetersiz kalabilir ve bazen yüzeyde çizik bırakarak pürüzlülüğü artırabilir.
Kimyasal temizlik, kalıntıyı çözerek ya da gevşeterek uzaklaştırır. Doğru konsantrasyon, sıcaklık ve süre ile uygulandığında, mekanik yönteme göre daha homojen sonuç verir. Her iki yöntem de yüzey malzemesine uygun seçilmelidir ve çoğu zaman iki yöntem birlikte kullanılır.
Temizlik Kimyasalı Seçim Kriterleri
Kimyasal seçimi; kirlilik türü, yüzey malzemesi, proses ile temas durumu ve çevresel gereksinimlere göre yapılmalıdır. Kimyasalın üretici veri föyü, kullanım talimatı ve uyumluluk bilgisi mutlaka incelenmelidir.
Konsantrasyon ve sıcaklık sınırları aşılmamalıdır. Daha güçlü bir kimyasal her zaman daha iyi sonuç vermez; yüzey pürüzlülüğünü ve pasif tabakayı zarar görebilir.
Kimyasal seçimi; kirlilik türü, yüzey malzemesi, proses ile temas durumu ve çevresel gereksinimlere göre yapılmalıdır. Kimyasalın üretici veri föyü, kullanım talimatı ve uyumluluk bilgisi mutlaka incelenmelidir. Bu bilgiler olmadan seçilen bir kimyasal, yüzeyde beklenmeyen etkiler yaratabilir.
Konsantrasyon ve sıcaklık sınırları aşılmamalıdır. Daha güçlü bir kimyasal her zaman daha iyi sonuç vermez; yüzey pürüzlülüğünü ve pasif tabakayı zarar görebilir ve bu zarar, temizlikten sonra da uzun süre fark edilmeyebilir.
Kimyasal seçiminde bir diğer kriter, atık suyun işlenmesi ve deşarj koşullarıdır. Bazı kimyasallar, arıtma tesisinin kapasitesini ya da yasal deşarj sınırlarını zorlayabilir. Bu nedenle kimyasal seçimi, yüzey uyumluluğu kadar çevresel yükü de kapsamalıdır.
Klorür ve Asit Kullanımında Dikkat Edilecekler
Klorür içeren çözeltiler, paslanmaz çelikte çukurcuk korozyonu ve gerilme korozyonu çatlağı riskini artırabilir. Bu nedenle klorür içeren ürünlerin kullanımı, malzeme sınıfı ve sıcaklık koşullarına göre değerlendirilmelidir.
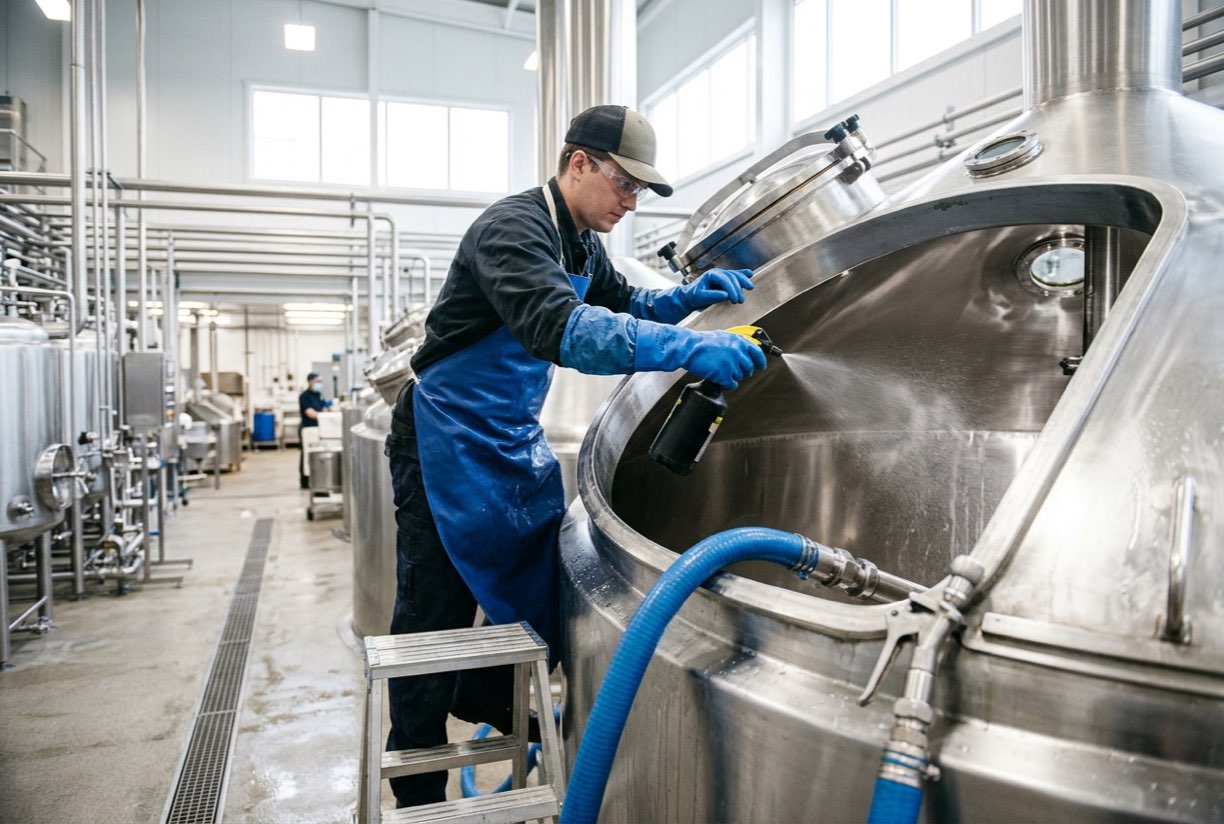
Asit kullanımında da benzer bir dikkat gerekir. Asit çözeltisi, yüzeyde kalıntı bırakmadan uzaklaştırılmalı ve kullanım sonrası iyi durulanmalıdır. Güvenlik kuralları ve koruyucu ekipman kullanımı, uygulamanın her aşamasında geçerlidir.
Klorür içeren çözeltiler, paslanmaz çelikte çukurcuk korozyonu ve gerilme korozyonu çatlağı riskini artırabilir. Bu nedenle klorür içeren ürünlerin kullanımı, malzeme sınıfı ve sıcaklık koşullarına göre değerlendirilmelidir. Yüksek sıcaklıkta klorür kullanımı özellikle dikkat gerektirir.
Asit kullanımında da benzer bir dikkat gerekir. Asit çözeltisi, yüzeyde kalıntı bırakmadan uzaklaştırılmalı ve kullanım sonrası iyi durulanmalıdır. Güvenlik kuralları ve koruyucu ekipman kullanımı, uygulamanın her aşamasında geçerlidir ve bu kurallar hiçbir koşulda gevşetilmemelidir.
Klorür kaynağı olabilecek bir diğer etken, tuzlu su ya da bazı temizlik ürünlerindeki gizli klorürdür. Ürünün etiketinde açıkça yazmayan bir klorür içeriği, yüzeyde beklenmeyen bir çukurcuk oluşumuna yol açabilir. Kullanılan her ürünün bileşeni kontrol edilmelidir.
Durulama ve Kurutma Adımları
Temizlik kimyasalı, yüzeyden tamamen uzaklaştırılmadan bırakılırsa, kalıntı sonraki kullanımda kirlenme ve korozyon kaynağı olabilir. Durulama suyunun kalitesi ve durulama süresi prosedürde tanımlanmalıdır.
Kurutma, su lekesi ve kalıntı oluşmadan yapılmalıdır. Hava ile kurutma ya da kontrollü akış, yüzeyin temiz kalmasına yardımcı olur.
Temizlik kimyasalı yüzeyden tamamen uzaklaştırılmadan bırakılırsa, kalıntı sonraki kullanımda kirlenme ve korozyon kaynağı olabilir. Durulama suyunun kalitesi ve durulama süresi prosedürde tanımlanmalıdır. Durulama suyunda klorür ya da kalsiyum varsa, durulama sonrası yüzeyde su lekesi oluşabilir.
Kurutma, su lekesi ve kalıntı oluşmadan yapılmalıdır. Hava ile kurutma ya da kontrollü akış, yüzeyin temiz kalmasına yardımcı olur. Kurutma sırasında yüzeye temas eden bezlerin ve aletlerin de temiz olması gerekir, çünkü onlar da yeni bir kirlilik kaynağı olabilir.
Temizlik Sıklığının Belirlenmesi
Temizlik sıklığı, ürünün özelliğine, proses süresine ve tesisin kalite beklentisine göre belirlenmelidir. Sabit bir süre yerine, görsel kontrol ve kalite verileriyle desteklenen bir plan daha etkili olur.
Ürün değişimi yapılan hatlarda, ürünler arası kontaminasyon riski dikkate alınarak temizlik sıklığı artırılmalıdır.
Temizlik sıklığı; ürünün özelliğine, proses süresine ve tesisin kalite beklentisine göre belirlenmelidir. Sabit bir süre yerine görsel kontrol ve kalite verileriyle desteklenen bir plan daha etkili olur. Her proses sonrasında yapılan hızlı bir kontrol, sorunların büyümeden fark edilmesini sağlar.
Ürün değişimi yapılan hatlarda, ürünler arası kontaminasyon riski dikkate alınarak temizlik sıklığı artırılmalıdır. Alerjen ya da yüksek etkili bir ürünün ardından yapılacak temizlik, normal temizlikten daha titiz bir prosedüre tabi tutulmalıdır.
Temizlik sıklığı belirlenirken, operatörlerin temizlik yükü de hesaba katılmalıdır. Çok sık yapılan ve çok uzun süren bir temizlik, üretim ile çakışarak ekibi yorabilir ve temizliğin kalitesini düşürebilir. Planlama, hem yüzeyin hem de ekibin ihtiyacını dengelemelidir.
Yüzey Kontrolü ve Pasif Tabakanın Korunması
Temizlik sonrası yüzeyin görsel kontrolü yapılmalı, renk değişimi, leke ve kalıntı aranmalıdır. Gerekli durumlarda pasif tabakanın durumu uygun testlerle doğrulanmalıdır.
Yüzeyin mekanik olarak aşındırılması, pasif tabakayı azaltabilir. Taşlama ve fırçalama gibi işlemler sonrası yüzeyin yeniden pasifleştirilmesi gerekebilir.
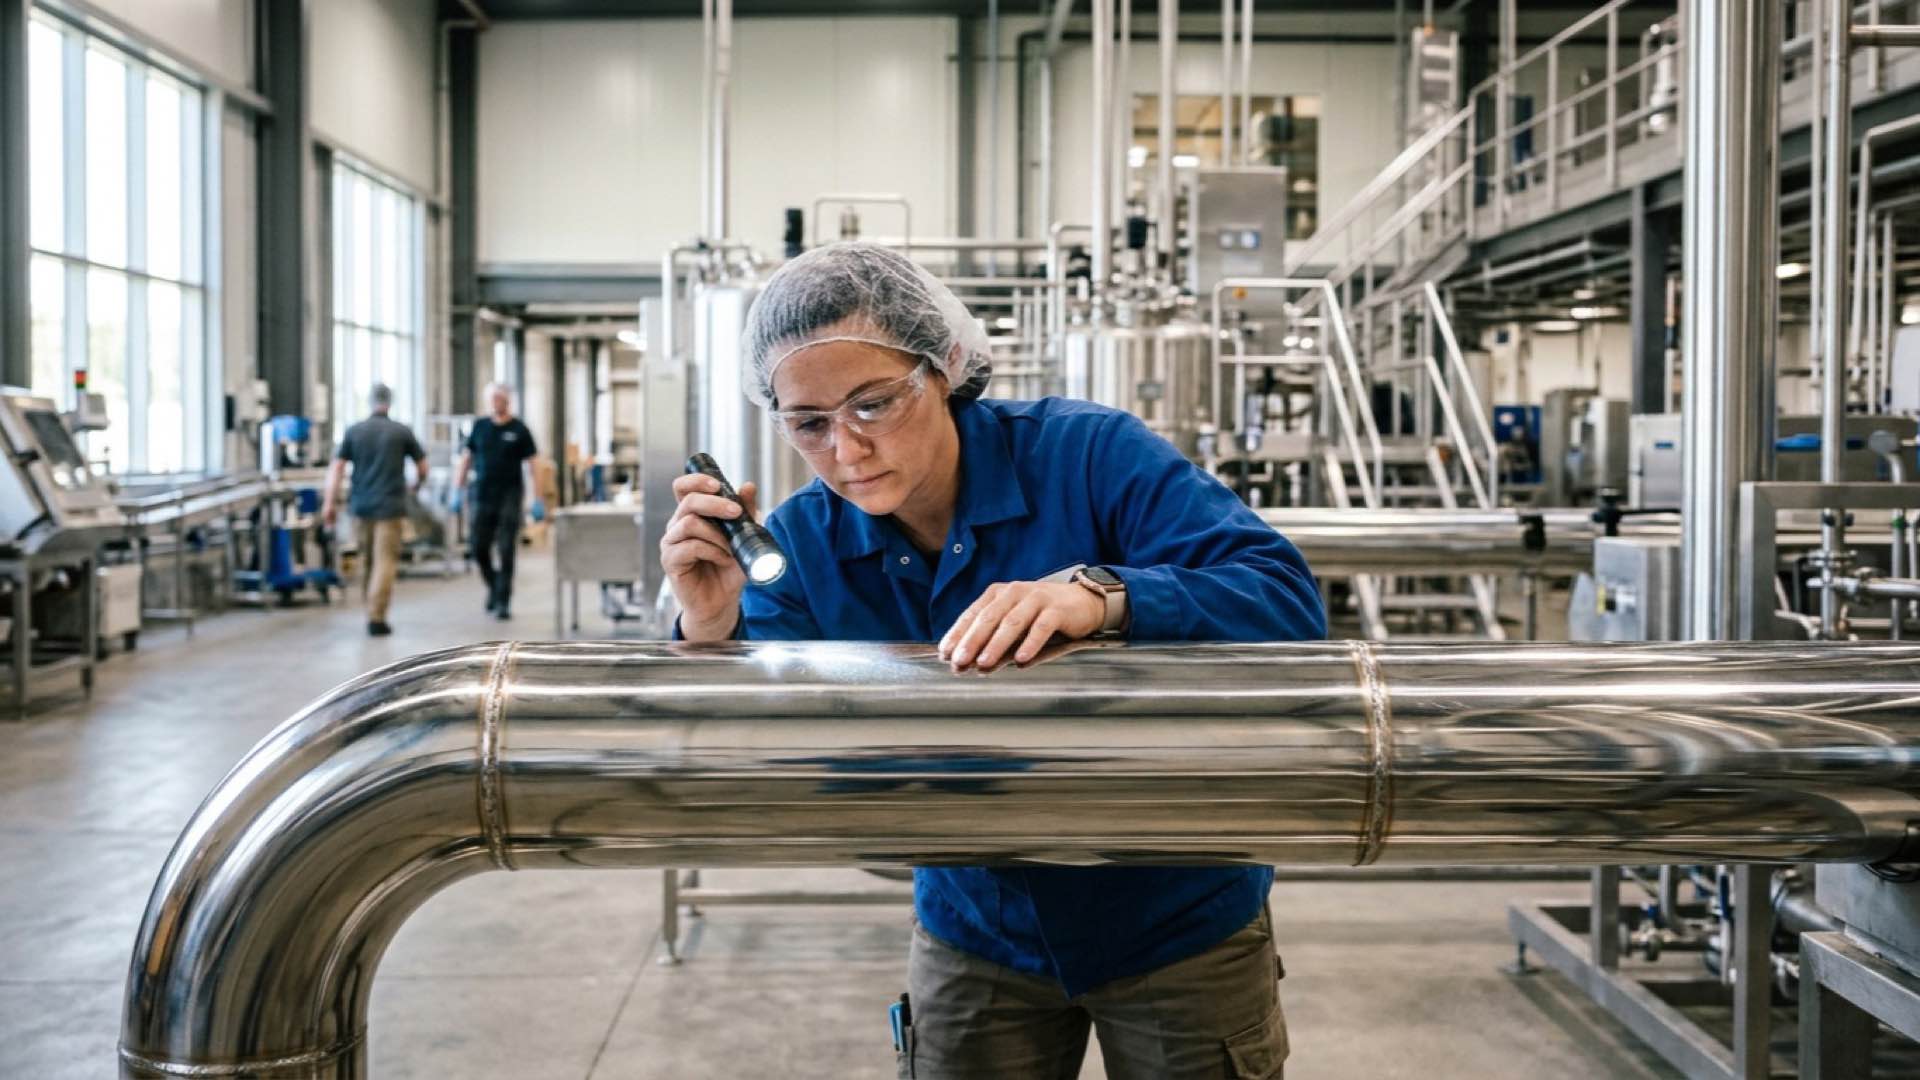
Temizlik sonrası yüzeyin görsel kontrolü yapılmalı; renk değişimi, leke ve kalıntı aranmalıdır. Gerekli durumlarda pasif tabakanın durumu uygun testlerle doğrulanmalıdır. Kontrol, ışığın farklı açılarda yüzeye vurduğu koşullarda yapıldığında daha güvenilir sonuç verir.
Yüzeyin mekanik olarak aşındırılması, pasif tabakayı azaltabilir. Taşlama ve fırçalama gibi işlemler sonrası yüzeyin yeniden pasifleştirilmesi gerekebilir. Bu adım atlanırsa, yüzey ilk bakışta temiz görünse bile korozyona karşı direnci düşük kalır.
Yüzey kontrolünün kayda geçirilmesi, zaman içinde yüzeyin durumunu izlemeye yarar. Aynı noktadan alınan düzenli fotoğraflar, yüzeyin zamanla nasıl değiştiğini gösterir ve yeni bir kirlilik ya da korozyon belirtisi erken fark edilir.
Temizlik Kayıtları ve Prosedür
Her temizlik işlemi; tarih, kullanılan kimyasal, konsantrasyon, sıcaklık, süre, durulama ve sonuç bilgisiyle kayda geçirilmelidir. Bu kayıtlar, sorun oluştuğunda nedeni bulmada en önemli kaynaklardan biridir.
Prosedür, sahadaki uygulamaya uygun olarak yazılmalı ve tüm ekip tarafından bilinmelidir. Prosedürde değişiklik yapıldığında, eski ve yeni uygulama açıkça ayrılmalıdır.
Her temizlik işlemi; tarih, kullanılan kimyasal, konsantrasyon, sıcaklık, süre, durulama ve sonuç bilgisiyle kayda geçirilmelidir. Bu kayıtlar, sorun oluştuğunda nedeni bulmada en önemli kaynaklardan biridir ve tekrar eden bir sorunun hangi temizlik adımıyla ilişkili olduğunu gösterir.
Prosedür, sahadaki uygulamaya uygun olarak yazılmalı ve tüm ekip tarafından bilinmelidir. Prosedürde değişiklik yapıldığında, eski ve yeni uygulama açıkça ayrılmalı ve geçiş tarihi kayıtta belirtilmelidir.
Sonuç
Paslanmaz çelik ekipmanlarda yüzey temizliği, doğru kirlilik analizi, uygun mekanik ve kimyasal yöntem seçimi, dikkatli durulama ve düzenli kontrol ile sürdürülür. Kimyasal seçimi malzeme ve proses koşullarına uygun yapıldığında, yüzeyin korozyon direnci uzun süre korunur.
SS Proje, paslanmaz çelik imalat ve yüzey işlemlerinde kalite kontrol süreçlerinin uygulanmasında destek verir. Kimyasal seçimi ve temizlik parametreleri, her uygulama için üretici verileri ve yetkili mühendis değerlendirmesiyle belirlenmelidir.
Paslanmaz çelik ekipmanlarda yüzey temizliği; doğru kirlilik analizi, uygun mekanik ve kimyasal yöntem seçimi, dikkatli durulama ve düzenli kontrol ile sürdürülür. Kimyasal seçimi malzeme ve proses koşullarına uygun yapıldığında, yüzeyin korozyon direnci uzun süre korunur.
SS Proje, paslanmaz çelik imalat ve yüzey işlemlerinde kalite kontrol süreçlerinin uygulanmasında destek vermektedir. Temizlik kimyasalı ve parametreleri her uygulama için üretici verileri ve yetkili mühendis değerlendirmesiyle belirlenmelidir.
Sonuç olarak, paslanmaz yüzeyin temiz kalması tek bir ürünün ya da tek bir adımın işi değildir. Doğru analiz, uygun yöntem, dikkatli durulama, düzenli kontrol ve kayıt birlikte yürütüldüğünde, ekipmanın korozyon direnci ve hijyen performansı uzun yıllar korunur.