

Kaynakta Isı Renklenmesi (Heat Tint) Nedir? Kabul Kriterleri ve Önleme Yöntemleri
- Blog
- Kaynakta Isı Renklenmesi (Heat Tint) Nedir? Kabul Kriterleri ve Önleme Yöntemleri
Kaynakta Isı Renklenmesi (Heat Tint) Nedir? Kabul Kriterleri ve Önleme Yöntemleri
İçindekiler
- Isı Renklenmesi Nasıl Oluşur?
- Isı Renklenmesi Neden Önemlidir?
- Kabul Kriterleri Nasıl Belirlenir?
- İç Gaz Koruması (Purging) Nasıl Yapılır?
- Orbital Kaynağın Renklenmeye Etkisi
- Renklenme Oluştuğunda Ne Yapılır?
- Deneme Kaynakları ve Kalite Güvencesi
- Renklenmeyi Azaltmak İçin Sahada Alınacak Önlemler
- Sık Sorulan Sorular
- Sonuç
Paslanmaz çelik boruların kaynağından sonra kaynak dikişinin çevresinde saman sarısından maviye, hatta koyu griye kadar değişen renkler görülebilir. Bu renk değişimine ısı renklenmesi ya da İngilizce adıyla heat tint denir. Dışarıdan estetik bir kusur gibi görünse de hijyenik tesisatta korozyon direnciyle doğrudan ilişkilidir. Bu yazıda ısı renklenmesinin nasıl oluştuğunu, neden önemli olduğunu ve nasıl kontrol altında tutulabileceğini ele alıyoruz.
Isı Renklenmesi Nasıl Oluşur?
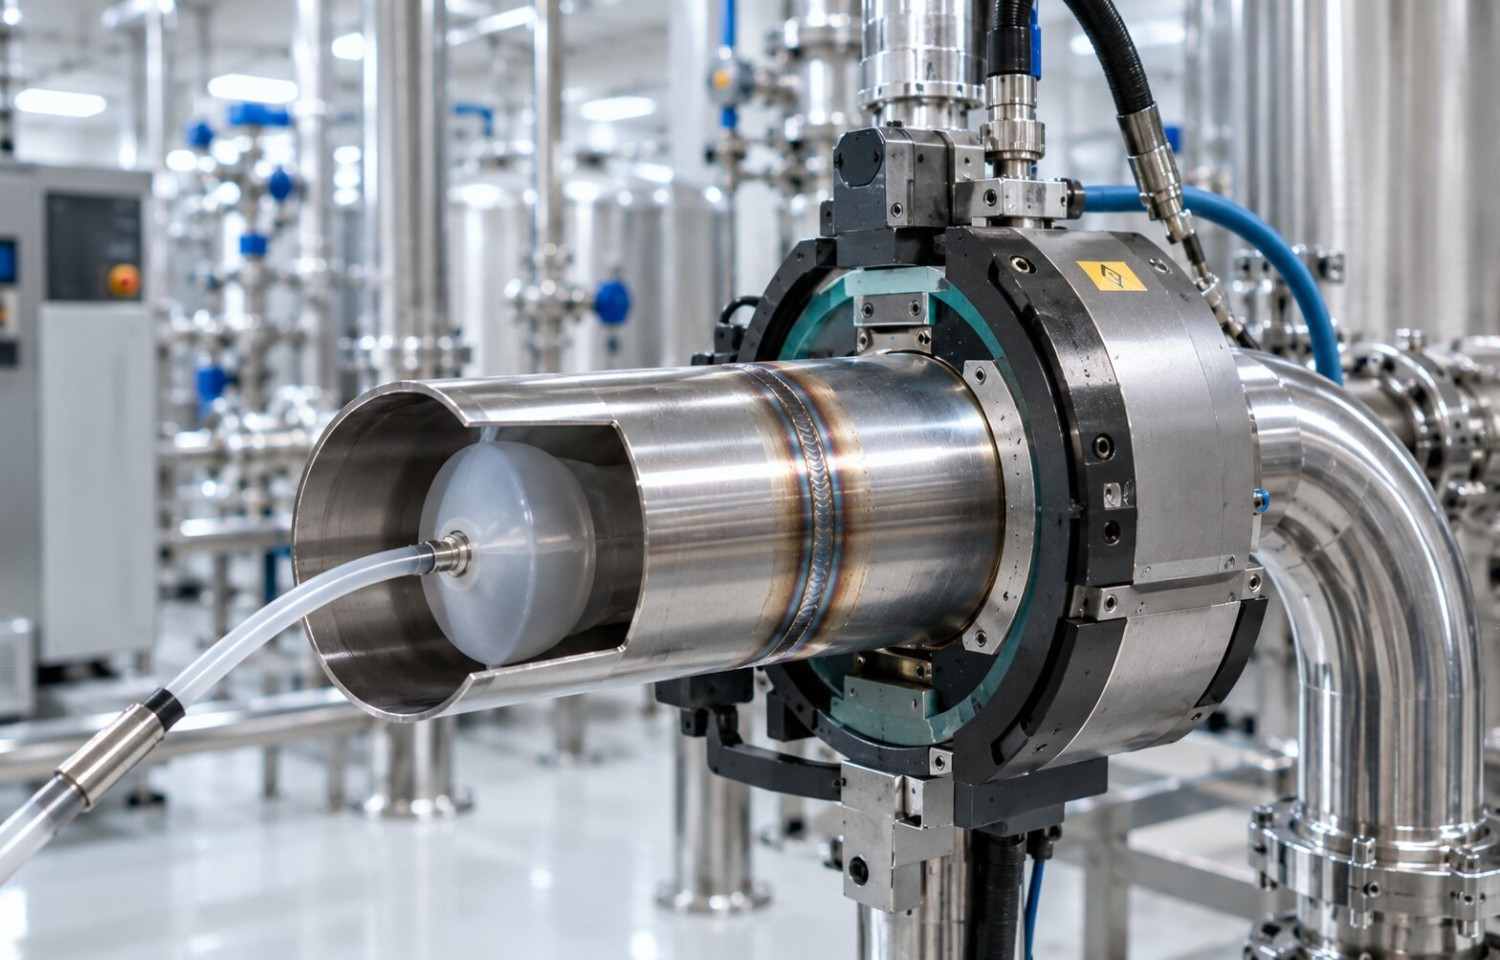
Kaynak sırasında metal çok yüksek sıcaklıklara ulaşır. Bu sıcaklıkta ortamda oksijen bulunursa yüzeyde ince bir oksit tabakası oluşur. Tabakanın kalınlığı arttıkça ışığı farklı şekilde yansıtır ve bu da gözle görülen renkleri ortaya çıkarır. Açık saman rengi çok ince bir oksit tabakasını, mavi ve koyu tonlar ise daha kalın bir tabakayı işaret eder.
Boru kaynağında bu durum hem dış yüzeyde hem de iç yüzeyde görülebilir. Dış yüzey kaynak torcundan gelen koruyucu gazla korunurken, iç yüzeyin korunması için borunun içine ayrıca gaz verilmesi gerekir. Bu işleme iç gaz koruması veya purging denir.
Isı Renklenmesi Neden Önemlidir?
Paslanmaz çeliğin korozyon direnci, yüzeyinde kendiliğinden oluşan ve kromca zengin olan pasif tabakadan gelir. Kaynak sırasında oluşan oksit tabakası bu dengeyi bozar. Oksit tabakasının hemen altındaki bölgede krom oranı azalabilir. Bu da o bölgeyi korozyona, özellikle çukurcuk korozyonuna ve rouging oluşumuna karşı daha hassas hale getirir.
Ayrıca kalın ve düzensiz bir oksit tabakası, yüzeyin pürüzsüzlüğünü azaltır. Bu da hijyenik tesisatta temizlenebilirlik açısından istenmeyen bir durumdur.
Kabul Kriterleri Nasıl Belirlenir?
Hijyenik tesisatta ısı renklenmesi genellikle renk referans kartlarıyla değerlendirilir. Bu kartlarda artan oksit seviyesine karşılık gelen renk tonları numaralandırılmıştır. Proje şartnamesinde iç yüzey için hangi seviyeye kadar renklenmenin kabul edileceği belirtilir. İlaç ve biyoteknoloji projelerinde ASME BPE'deki kriterler sıklıkla referans alınır; ürünle temas eden yüzeylerde yalnızca çok açık tonlara izin verilir.
Kabul kriterinin montajdan önce kaynak ekibi, kalite kontrol ve müşteri tarafından aynı şekilde anlaşılması önemlidir. Değerlendirme boroskop görüntüleriyle yapıldığında ışık koşullarının ve kamera ayarlarının renk algısını etkileyebileceği unutulmamalıdır.
İç Gaz Koruması (Purging) Nasıl Yapılır?
İç yüzeyde renklenmeyi önlemenin temel yolu, kaynak sırasında borunun içindeki oksijeni uzaklaştırmaktır. Bunun için boru içine argon gibi inert bir gaz verilir ve havanın tamamen dışarı atılması beklenir. İyi bir iç gaz koruması için dikkat edilecek başlıca noktalar şunlardır:
- Gaz verilen bölgenin tapa veya balonlarla sınırlandırılarak hacmin küçültülmesi
- Kaynak başlamadan önce yeterli süre gaz verilerek oksijenin uzaklaştırılması
- Oksijen ölçer ile kalan oksijen seviyesinin kontrol edilmesi
- Kaynak sırasında ve kaynak soğuyana kadar gaz akışının sürdürülmesi
- Gaz hortumu ve bağlantılarında kaçak olmaması
Orbital Kaynağın Renklenmeye Etkisi
Otomatik orbital TIG kaynak, ısı girdisinin kontrollü ve tekrarlanabilir olmasını sağlar. Isı girdisi ne kadar dengeli olursa, renklenme de o kadar öngörülebilir olur. Orbital kaynak kafalarında kaynak bölgesi kapalı bir hazne içinde koruyucu gazla sarıldığı için dış yüzey de daha iyi korunur. Bu nedenle orbital kaynak, düşük renklenme hedeflenen hijyenik projelerde standart yöntem haline gelmiştir.
Renklenme Oluştuğunda Ne Yapılır?
Kabul kriterini aşan renklenme tespit edildiğinde iki yol vardır. Birincisi, kaynağın kesilip yeniden yapılmasıdır; özellikle iç yüzeyde yoğun renklenme varsa ve erişim mümkün değilse bu yol tercih edilir. İkincisi ise kabul edilebilir sınırlar içindeki renklenmenin kimyasal işlemlerle giderilmesidir. Montaj tamamlandıktan sonra hattın tamamına uygulanan pasivasyon, hafif oksit tabakalarını temizlemeye ve pasif tabakanın yeniden oluşmasını desteklemeye yardımcı olur. Ancak pasivasyon, yetersiz iç gaz korumasından kaynaklanan ağır renklenmeyi düzeltmek için bir çözüm olarak görülmemelidir.
Deneme Kaynakları ve Kalite Güvencesi
Montaj başlamadan önce ve her vardiya başında yapılan deneme kaynakları, iç gaz korumasının ve kaynak parametrelerinin doğru çalıştığını göstermenin en pratik yoludur. Deneme kaynağı kesilerek iç yüzeyi incelenir ve sonuç kayıt altına alınır. Gaz tüpü değişimi, hortum değişimi veya kaynak makinesi ayarlarındaki bir değişiklik sonrasında da yeni bir deneme kaynağı yapılması önerilir. Bu basit uygulama, sahada fark edilmeyen bir sorunun onlarca kaynağa yayılmasını önler.
Renklenmeyi Azaltmak İçin Sahada Alınacak Önlemler
Kaynak kalitesi yalnızca makine ve gazla ilgili değildir. Boru uçlarının temiz ve yağsız olması, kesme işleminin çapaksız yapılması, uçların doğru hizalanması ve kaynak bölgesinin rüzgâr gibi dış etkenlerden korunması da renklenmeyi doğrudan etkiler. Karbon çelik aletlerle temas etmiş veya kirlenmiş boru uçları, kaynak sırasında hem renklenmeye hem de ileride korozyon başlangıcına neden olabilir. Bu nedenle paslanmaz çelik montajında ayrılmış alet seti ve temiz çalışma alanı kullanmak temel kurallar arasındadır.
Sık Sorulan Sorular
Dış yüzeydeki renklenme de sorun mudur?
Dış yüzey ürünle temas etmediği için kabul kriterleri genellikle daha esnektir. Ancak korozif ortamlarda veya estetik beklentinin yüksek olduğu alanlarda dış yüzeyin de temizlenmesi istenebilir.
Renk kartı yerine ölçüm cihazı kullanılabilir mi?
Renk değerlendirmesi uygulamada büyük ölçüde görsel yapılır. Bazı projelerde oksit tabakasının analizine yönelik laboratuvar yöntemleri kullanılabilir, ancak sahada renk referans kartları ve kayıtlı görüntüler en yaygın yöntemdir.
Argon dışında gaz kullanılabilir mi?
İç gaz koruması için en yaygın gaz argondur. Bazı uygulamalarda farklı karışımlar da kullanılabilir; ancak seçilen gaz, kaynak prosedüründe tanımlanmalı ve nitelendirme testlerinde kullanılan gazla aynı olmalıdır.
Isı renklenmesi, paslanmaz çelik kaynağında göz ardı edilmemesi gereken bir kalite göstergesidir. Doğru iç gaz koruması, kontrollü ısı girdisi, temiz çalışma koşulları ve önceden tanımlanmış kabul kriterleri ile renklenme sınırlar içinde tutulabilir. Montaj hizmetlerimiz ve kaynak kalite yaklaşımımız hakkında bilgi almak için bizimle iletişime geçebilirsiniz.