

Titreşim Analiziyle Pompa Arızası Nasıl Erken Tespit Edilir?
- Blog
- Titreşim Analiziyle Pompa Arızası Nasıl Erken Tespit Edilir?
Titreşim Analiziyle Pompa Arızası Nasıl Erken Tespit Edilir?
İçindekiler
- Pompa Arızası Neden Önceden Anlaşılabilir?
- Titreşim Nedir ve Neden Ölçülür?
- Ölçüm Noktaları ve Yön Seçimi
- Titreşim Ölçüm Cihazları
- Başlangıç Referans Ölçümü
- Arıza Türlerinin Titreşim İmzaları
- Eğilim Takibi ve Alarm Seviyeleri
- Hizalama, Dengesizlik ve Gevşeklik
- Analiz Sonrası Bakım Kararı
- Sonuç
Santrifüj pompalar, işletme sırasında sürekli bir titreşim üretir. Bu titreşim normal sınırlar içinde kaldığında sorun değildir; ancak değişmeye başladığında, rulman, mil, çark ya da hizalama gibi bir sorunun habercisi olabilir. Titreşim analizi, bu değişimi arıza oluşmadan yakalamayı amaçlar.
Pompa Arızası Neden Önceden Anlaşılabilir?
Çoğu mekanik arıza, aniden ortaya çıkmadan önce bir süre gelişir. Rulman yüzeyindeki küçük bozulma, çarkın dengesizleşmesi ya da hizalama kaymasının her biri, belirli bir titreşim değişimi ile kendini gösterir. Bu değişimler tespit edildiğinde, planlı bakım yapmak için zaman kalır.
Önceden tespit, beklenmedik duruşları ve acil onarım maliyetlerini azaltır. Ayrıca yedek parça planlamasını daha sağlıklı yapmayı mümkün kılar.
Santrifüj pompalar işletme sırasında sürekli bir titreşim üretir. Bu titreşim normal sınırlar içinde kaldığında bir sorun değildir; ancak değişmeye başladığında rulman, mil, çark ya da hizalama gibi bir sorunun habercisi olabilir. Titreşim analizi, bu değişimi arıza gelişmeden yakalamayı amaçlar.
Çoğu mekanik arıza aniden ortaya çıkmadan önce bir süre gelişir. Rulman yüzeyindeki küçük bozulma, çarkın dengesizleşmesi ya da hizalama kaymasının her biri belirli bir titreşim değişimi ile kendini gösterir. Bu değişimler tespit edildiğinde planlı bakım yapmak için zaman kalır. Erken tespit, beklenmedik duruşları ve acil onarım maliyetlerini azaltır ve yedek parça planlamasını da daha sağlıklı hale getirir.
Titreşim Nedir ve Neden Ölçülür?
Titreşim, bir makinenin denge noktası etrafındaki salınım hareketidir. Genlik, frekans ve ivme gibi büyüklüklerle tanımlanır. Her mekanik kusur, kendine özgü bir frekans ve genlik profili üretir.
Titreşim ölçümü, makinenin dışından, herhangi bir parçayı sökmeden yapılabildiği için pratik bir izleme yöntemidir.
Titreşim, bir makinenin denge noktası etrafındaki salınım hareketidir. Genlik, frekans ve ivme gibi büyüklüklerle tanımlanır. Her mekanik kusur, kendine özgü bir frekans ve genlik profili üretir. Bu nedenle titreşimin büyüklüğü kadar, hangi frekansta arttığı da önemlidir ve analiz bu ayrıntıya dayanır.
Titreşim ölçümü, makinenin dışından, herhangi bir parçayı sökmeden yapılabildiği için pratik bir izleme yöntemidir. Üretim durdurulmadan yapılan ölçümler, tesisin bakım ritmine uyum sağlar ve operatörün günlük rutininin bir parçası haline gelebilir.
Titreşim ölçümünün bir diğer avantajı, sürekli bir referans oluşturabilmesidir. Aynı makinenin birkaç yıl boyunca tutulan ölçüm verisi, normal yaşlanmanın nasıl bir eğri çizdiğini gösterir. Bu eğri bilindiğinde, beklenmeyen bir sapma daha kolay fark edilir ve gerçek bir arızadan önce uyarı verir.
Ölçüm Noktaları ve Yön Seçimi
Titreşim, pompanın rulman yatakları üzerinde, her biri için yatay, dikey ve eksenel yönlerde ölçülür. Ölçüm noktaları, her ölçümde aynı yerde alınmalıdır. Aksi halde farklı sonuçlar, gerçek değişimi değil, ölçüm farkını yansıtır.
Motor tarafı ile pompa tarafı ayrı ayrı izlenmelidir. Bir sorun çoğu zaman bağlantı noktasında kendini gösterir ama kaynağı diğer tarafta olabilir.
Titreşim, pompanın rulman yatakları üzerinde, her biri için yatay, dikey ve eksenel yönlerde ölçülür. Ölçüm noktaları her ölçümde aynı yerde alınmalıdır. Aksi halde farklı sonuçlar, gerçek bir değişimi değil, ölçüm noktasının kaymasını yansıtır ve yanlış bir teşhise yol açar.
Motor tarafı ile pompa tarafı ayrı ayrı izlenmelidir. Bir sorun çoğu zaman kaplin bağlantısında kendini gösterir, ama kaynağı diğer tarafta olabilir. Her iki tarafın birlikte değerlendirilmesi, sorunun gerçek kaynağını bulmaya yardım eder.
Titreşim Ölçüm Cihazları
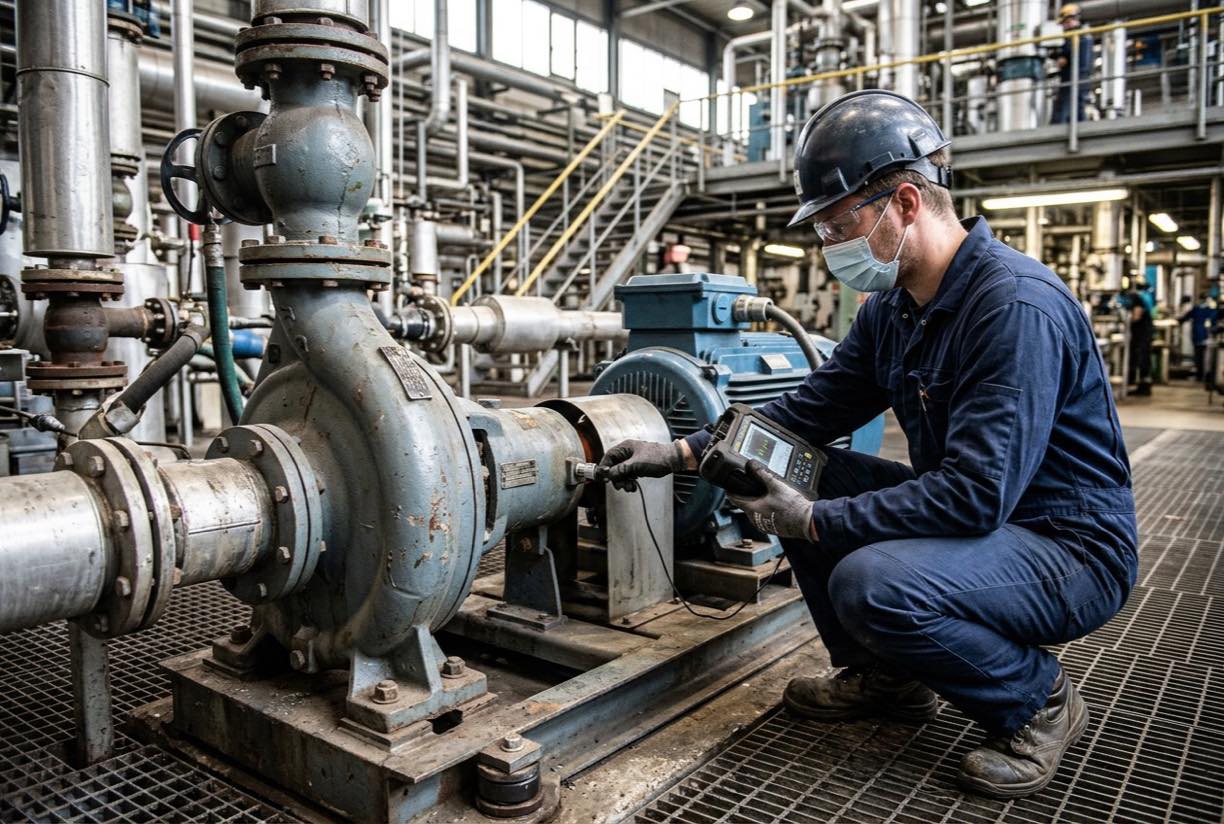
Titreşim ölçümü, el tipi ölçüm cihazları, sabit sensörler ve sürekli izleme sistemleri ile yapılabilir. El tipi cihazlar turlarda kullanılır ve esneklik sağlar. Sabit sensörler ise kritik makineler için sürekli veri üretir.
Cihaz seçimi, makinenin kritikliğine ve izleme sıklığı gereksinimine göre yapılmalıdır. Cihazın kalibrasyonu düzenli kontrol edilmelidir.
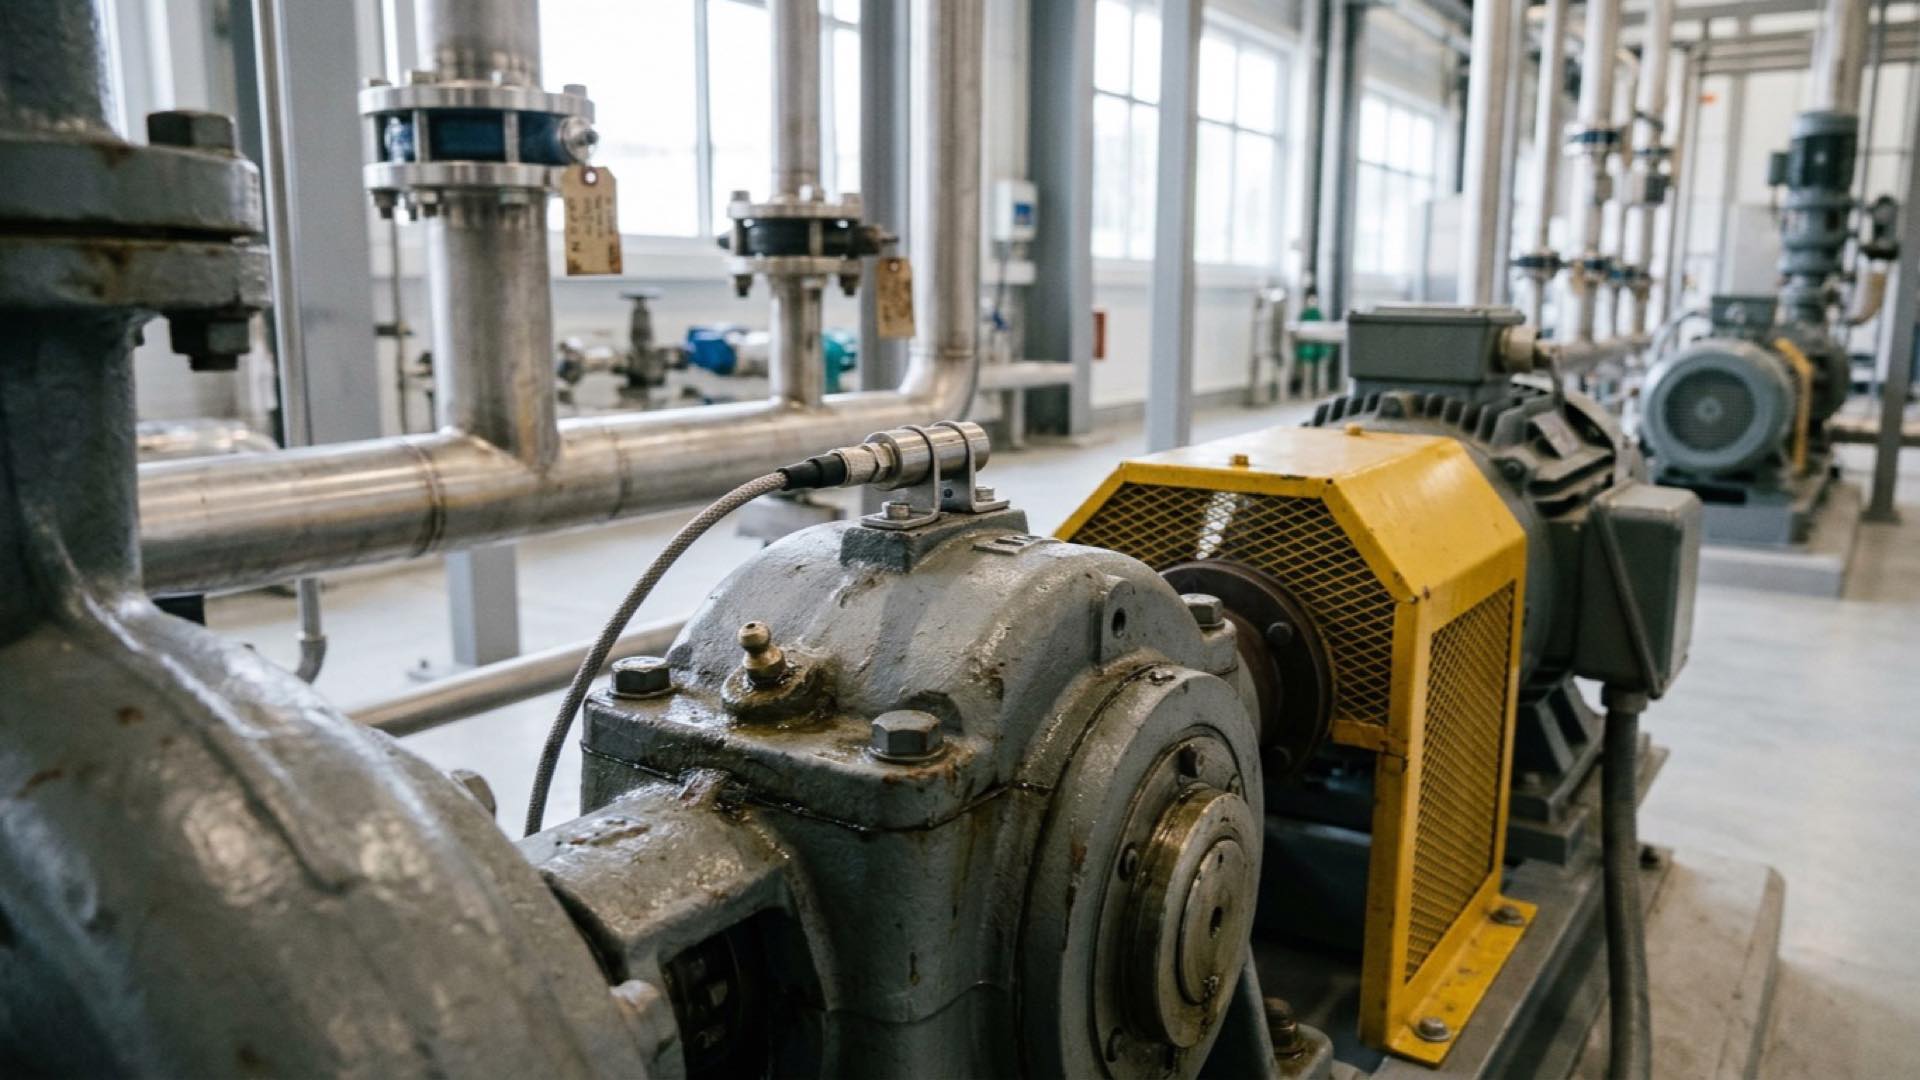
Titreşim ölçümü; el tipi ölçüm cihazları, sabit sensörler ve sürekli izleme sistemleri ile yapılabilir. El tipi cihazlar turlarda kullanılır ve esneklik sağlar. Sabit sensörler ise kritik makineler için sürekli veri üretir ve ani değişimlerin kaydını tutar.
Cihaz seçimi, makinenin kritikliğine ve izleme sıklığı gereksinimine göre yapılmalıdır. Cihazın kalibrasyonu düzenli kontrol edilmeli, ölçüm sırasında cihazın gövdeye doğru şekilde temas ettiği ve sıkıştırıldığı kontrol edilmelidir. Yanlış temas, tamamen yanlış bir titreşim değeri üretebilir.
Sabit sensörlerin kurulumunda kablo güzergâhı ve sensörün monte edildiği yüzeyin düzgünlüğü de önemlidir. Gevşek ya da yanlış monte edilmiş bir sensör, makinenin gerçek titreşimi yerine kendi titreşimini ölçebilir. Kurulum sırasında sensörün yüzeye sağlam bağlandığı ve kablonun makine hareketinden etkilenmediği kontrol edilmelidir.
Başlangıç Referans Ölçümü
Pompa yeni devreye alındığında ya da bakımdan sonra, o anki titreşim değerleri referans olarak kaydedilmelidir. Bu referans, sonraki ölçümlerin karşılaştırılacağı temel değerdir. Referans, makinenin normal yük ve sıcaklık koşulunda alınmalıdır.
Referans olmadan yapılan ölçüm, hangi değerin normal olduğunu belirlemeyi zorlaştırır.
Pompa yeni devreye alındığında ya da bakımdan döndüğünde, o anki titreşim değerleri referans olarak kaydedilmelidir. Bu referans, sonraki ölçümlerin karşılaştırılacağı temel değerdir. Referans, makinenin normal yük ve sıcaklık koşulunda alınmalıdır ki karşılaştırma adil olsun.
Referans olmadan yapılan bir ölçüm, hangi değerin normal olduğunu belirlemeyi zorlaştırır. Aynı pompa farklı bir zamanda ölçüldüğünde daha yüksek bir değer gösterirse, bu bir sorun mu yoksa işletme koşulundaki bir farklılık mı olduğu referans olmadan anlaşılamaz.
Arıza Türlerinin Titreşim İmzaları
Dengesizlik, hizalama bozukluğu, rulman hasarı, gevşeklik ve kavitasyon gibi farklı arıza türleri, kendilerine özgü titreşim imzaları üretir. Bir arıza için tipik olan frekans bileşenleri, spektrum analizi ile incelenebilir.
Spektrum analizi, eğitimli bir analist tarafından yorumlanmalıdır. Tek bir değerin yükselmesi, her zaman kesin bir arıza anlamına gelmez.
Dengesizlik, hizalama bozukluğu, rulman hasarı, gevşeklik ve kavitasyon gibi farklı arıza türleri kendilerine özgü titreşim imzaları üretir. Bir arıza için tipik olan frekans bileşenleri, spektrum analizi ile incelenebilir. Spektrum, titreşimin hangi frekanslarda yoğunlaştığını gösterdiği için teşhisin en güçlü araçlarından biridir.
Spektrum analizi, eğitimli bir analist tarafından yorumlanmalıdır. Tek bir değerin yükselmesi, her zaman kesin bir arıza anlamına gelmez. Birden fazla bileşenin birlikte değişmesi ve bu değişimin zaman içindeki yönü, teşhisi çok daha güvenilir kılar.
Arıza türleri birbirinden tamamen bağımsız değildir. Hizalama bozukluğu bir süre sonra rulmanları yorar, rulman hasarı ise mil üzerinde gevşekliğe yol açabilir. Bu nedenle titreşim imzası tek bir arıza türüne bağlanmadan önce, ikincil etkilerin de olup olmadığına bakılmalıdır. Zincirleme etkiyi görmek, asıl nedenin yanlış tespit edilmesini önler.
Eğilim Takibi ve Alarm Seviyeleri
Titreşim değerleri düzenli kaydedildiğinde bir eğilim oluşur. Bu eğilimin eğimi, sorunun ne kadar hızlı geliştiğini gösterir. Alarm seviyeleri, standartlara ve üretici önerilerine göre belirlenmeli, tesis deneyimiyle ayarlanmalıdır.
Bu yazıda sabit bir alarm değeri verilmemektedir. Her makine için değer, üretici verisi ve yetkili analist değerlendirmesiyle belirlenmelidir.
Titreşim değerleri düzenli kaydedildiğinde bir eğilim oluşur. Bu eğilimin eğimi, sorunun ne kadar hızlı geliştiğini gösterir. Alarm seviyeleri standartlara ve üretici önerilerine göre belirlenmeli, tesis deneyimiyle ayarlanmalıdır. Eğilim, değerin sabit bir eşiği aşmasından önce bile uyarı verebilir.
Bu yazıda sabit bir alarm değeri verilmemektedir. Her makine için değer, üretici verisi ve yetkili analist değerlendirmesiyle belirlenmelidir. Aynı pompa çalışma koşuluna göre farklı bir normal aralığa sahip olabilir ve bu da alarm seviyesinin buna göre ayarlanmasını gerektirir.
Alarm seviyelerini belirlerken, makinenin yük değişimlerine nasıl tepki verdiği de düşünülmelidir. Yük arttığında titreşimin doğal olarak yükselmesi, bir sorun değildir ve bu durum alarm mantığında hesaba katılmalıdır. Aksi halde, normal işletmede bile sürekli alarm veren bir sistem ortaya çıkar.
Hizalama, Dengesizlik ve Gevşeklik
Hizalama bozukluğu, genellikle eksenel ve radyal titreşimde belirgin bir artışa yol açar. Dengesizlik ise çark ya da mil üzerindeki kütle dağılımından kaynaklanır ve çoğunlukla tek frekansta yükselir. Gevşeklik, birden fazla harmonik bileşen ile kendini gösterebilir.
Bu ayrımlar, düzeltici işlemi doğru yönlendirir. Yanlış teşhis, gereksiz parça değişimine yol açabilir.
Hizalama bozukluğu, genellikle eksenel ve radyal titreşimde belirgin bir artışa yol açar. Dengesizlik ise çark ya da mil üzerindeki kütle dağılımından kaynaklanır ve çoğunlukla tek frekansta yükselir. Gevşeklik, birden fazla harmonik bileşen ile kendini gösterebilir ve bu da diğer iki durumdan ayırt edilmesini gerektirir.
Bu ayrımlar, düzeltici işlemi doğru yönlendirir. Yanlış teşhis, gereksiz parça değişimine ve tekrar eden bakıma yol açabilir. Örneğin dengesizlik sorunu olan bir pompada rulman değiştirmek sorunu çözmez ve kısa sürede yeni bir arızaya neden olur.
Hizalama ölçümü, pompa ve motor miline yerleştirilen mekanik göstergelerle ya da lazerli hizalama cihazı ile yapılabilir. Hizalama sonrasında ölçümün tekrar edilmesi, ayarın kalıcı olup olmadığını gösterir. Hizalama bozukluğu, sıcaklık değişiminden ve temel yerleşiminden de etkilenebildiği için düzenli kontrol gerekir.
Analiz Sonrası Bakım Kararı
Analiz sonucu, bakım planlamasının girdisidir. Sorun erken aşamadaysa, bir sonraki planlı duruşta müdahale edilebilir. Gelişmiş bir sorun varsa, acil bir planlama gerekir. Her karar, analiz raporu ile birlikte kayda geçirilmelidir.
Bakımdan sonra ölçüm tekrarlanmalı ve değerlerin iyileştiği doğrulanmalıdır. Bu, bakımın etkisini kanıtlamanın en somut yoludur.
Analiz sonucu, bakım planlamasının girdisidir. Sorun erken aşamadaysa, bir sonraki planlı duruşta müdahale edilebilir. Gelişmiş bir sorun varsa, acil bir planlama gerekir. Her karar, analiz raporu ile birlikte kayda geçirilmelidir.
Bakımdan sonra ölçüm tekrarlanmalı ve değerlerin iyileştiği doğrulanmalıdır. Bu, bakımın etkisini kanıtlamanın en somut yoludur. İyileşme görülmezse, teşhisin yeniden gözden geçirilmesi ve başka bir nedenin araştırılması gerekir.
Analiz raporlarında yer alan öneriler, bakım ekibinin işini planlamasına yardımcı olmalıdır. Her öneri için bir öncelik, bir tahmini süre ve gerekli yedek parçanın listelenmesi, bakım planlamasını gerçekçi kılar. Öneriler yalnızca teknik bir metin olarak kalırsa uygulanmaları zorlaşır.
Sonuç
Titreşim analiziyle pompa arızasını erken tespit etmek; doğru ölçüm noktaları, tutarlı referans değerleri, eğilim takibi ve uzman yorumu ile mümkündür. Bu yaklaşım, beklenmedik duruşları azaltır ve bakımı verilere dayandırır.
SS Proje, proses ekipmanlarının bakım planlaması ve izleme konularında destek verir. Alarm seviyeleri ve bakım aralıkları, her makine için üretici verileri ve yetkili analist değerlendirmesiyle belirlenmelidir.
Titreşim analiziyle pompa arızasını erken tespit etmek; doğru ölçüm noktaları, tutarlı referans değerleri, eğilim takibi ve uzman yorumu ile mümkündür. Bu yaklaşım, beklenmedik duruşları azaltır ve bakımı verilere dayandırır.
SS Proje, proses ekipmanlarının bakım planlaması ve izleme konularında destek vermektedir. Alarm seviyeleri ve bakım aralıkları her makine için üretici verileri ve yetkili analist değerlendirmesiyle belirlenmelidir.